Nel nostro negozio ci sono 3.784 whisky diversi, e dietro quasi tutti c'è la stessa serie di passaggi. Orzo, acqua, lievito, rame, legno. Non c'è altro. Tutto ciò che distingue una bottiglia dall'altra è una scelta all'interno di questi sei passaggi.
Quei passaggi si chiamano maltatura, macinazione, ammostamento, fermentazione, distillazione e maturazione. Se sa che cosa accade in ogni fase, capisce subito perché due bottiglie della stessa regione possano essere così distanti.
Maltazione: l’orzo viene risvegliato e poi di nuovo fermato
L’orzo è pieno di amido, ma il lievito non sa che farsene. L’amido deve prima diventare zucchero, e ci pensa il chicco stesso non appena crede di poter iniziare a crescere. Così l’orzo viene messo a bagno in acqua, steso e lasciato in pace finché non comincia a germinare. In questo modo si liberano gli enzimi che scompongono l’amido.
Non appena c’è abbastanza enzima, la germinazione viene fermata essiccando l’orzo. Qui cade la decisione di gusto più importante dell’intero processo: con che cosa si alimenta quel forno di essiccazione. Con aria calda non si sente nulla. Con la torba il fumo penetra nel malto e alla fine esce semplicemente di nuovo dal bicchiere.
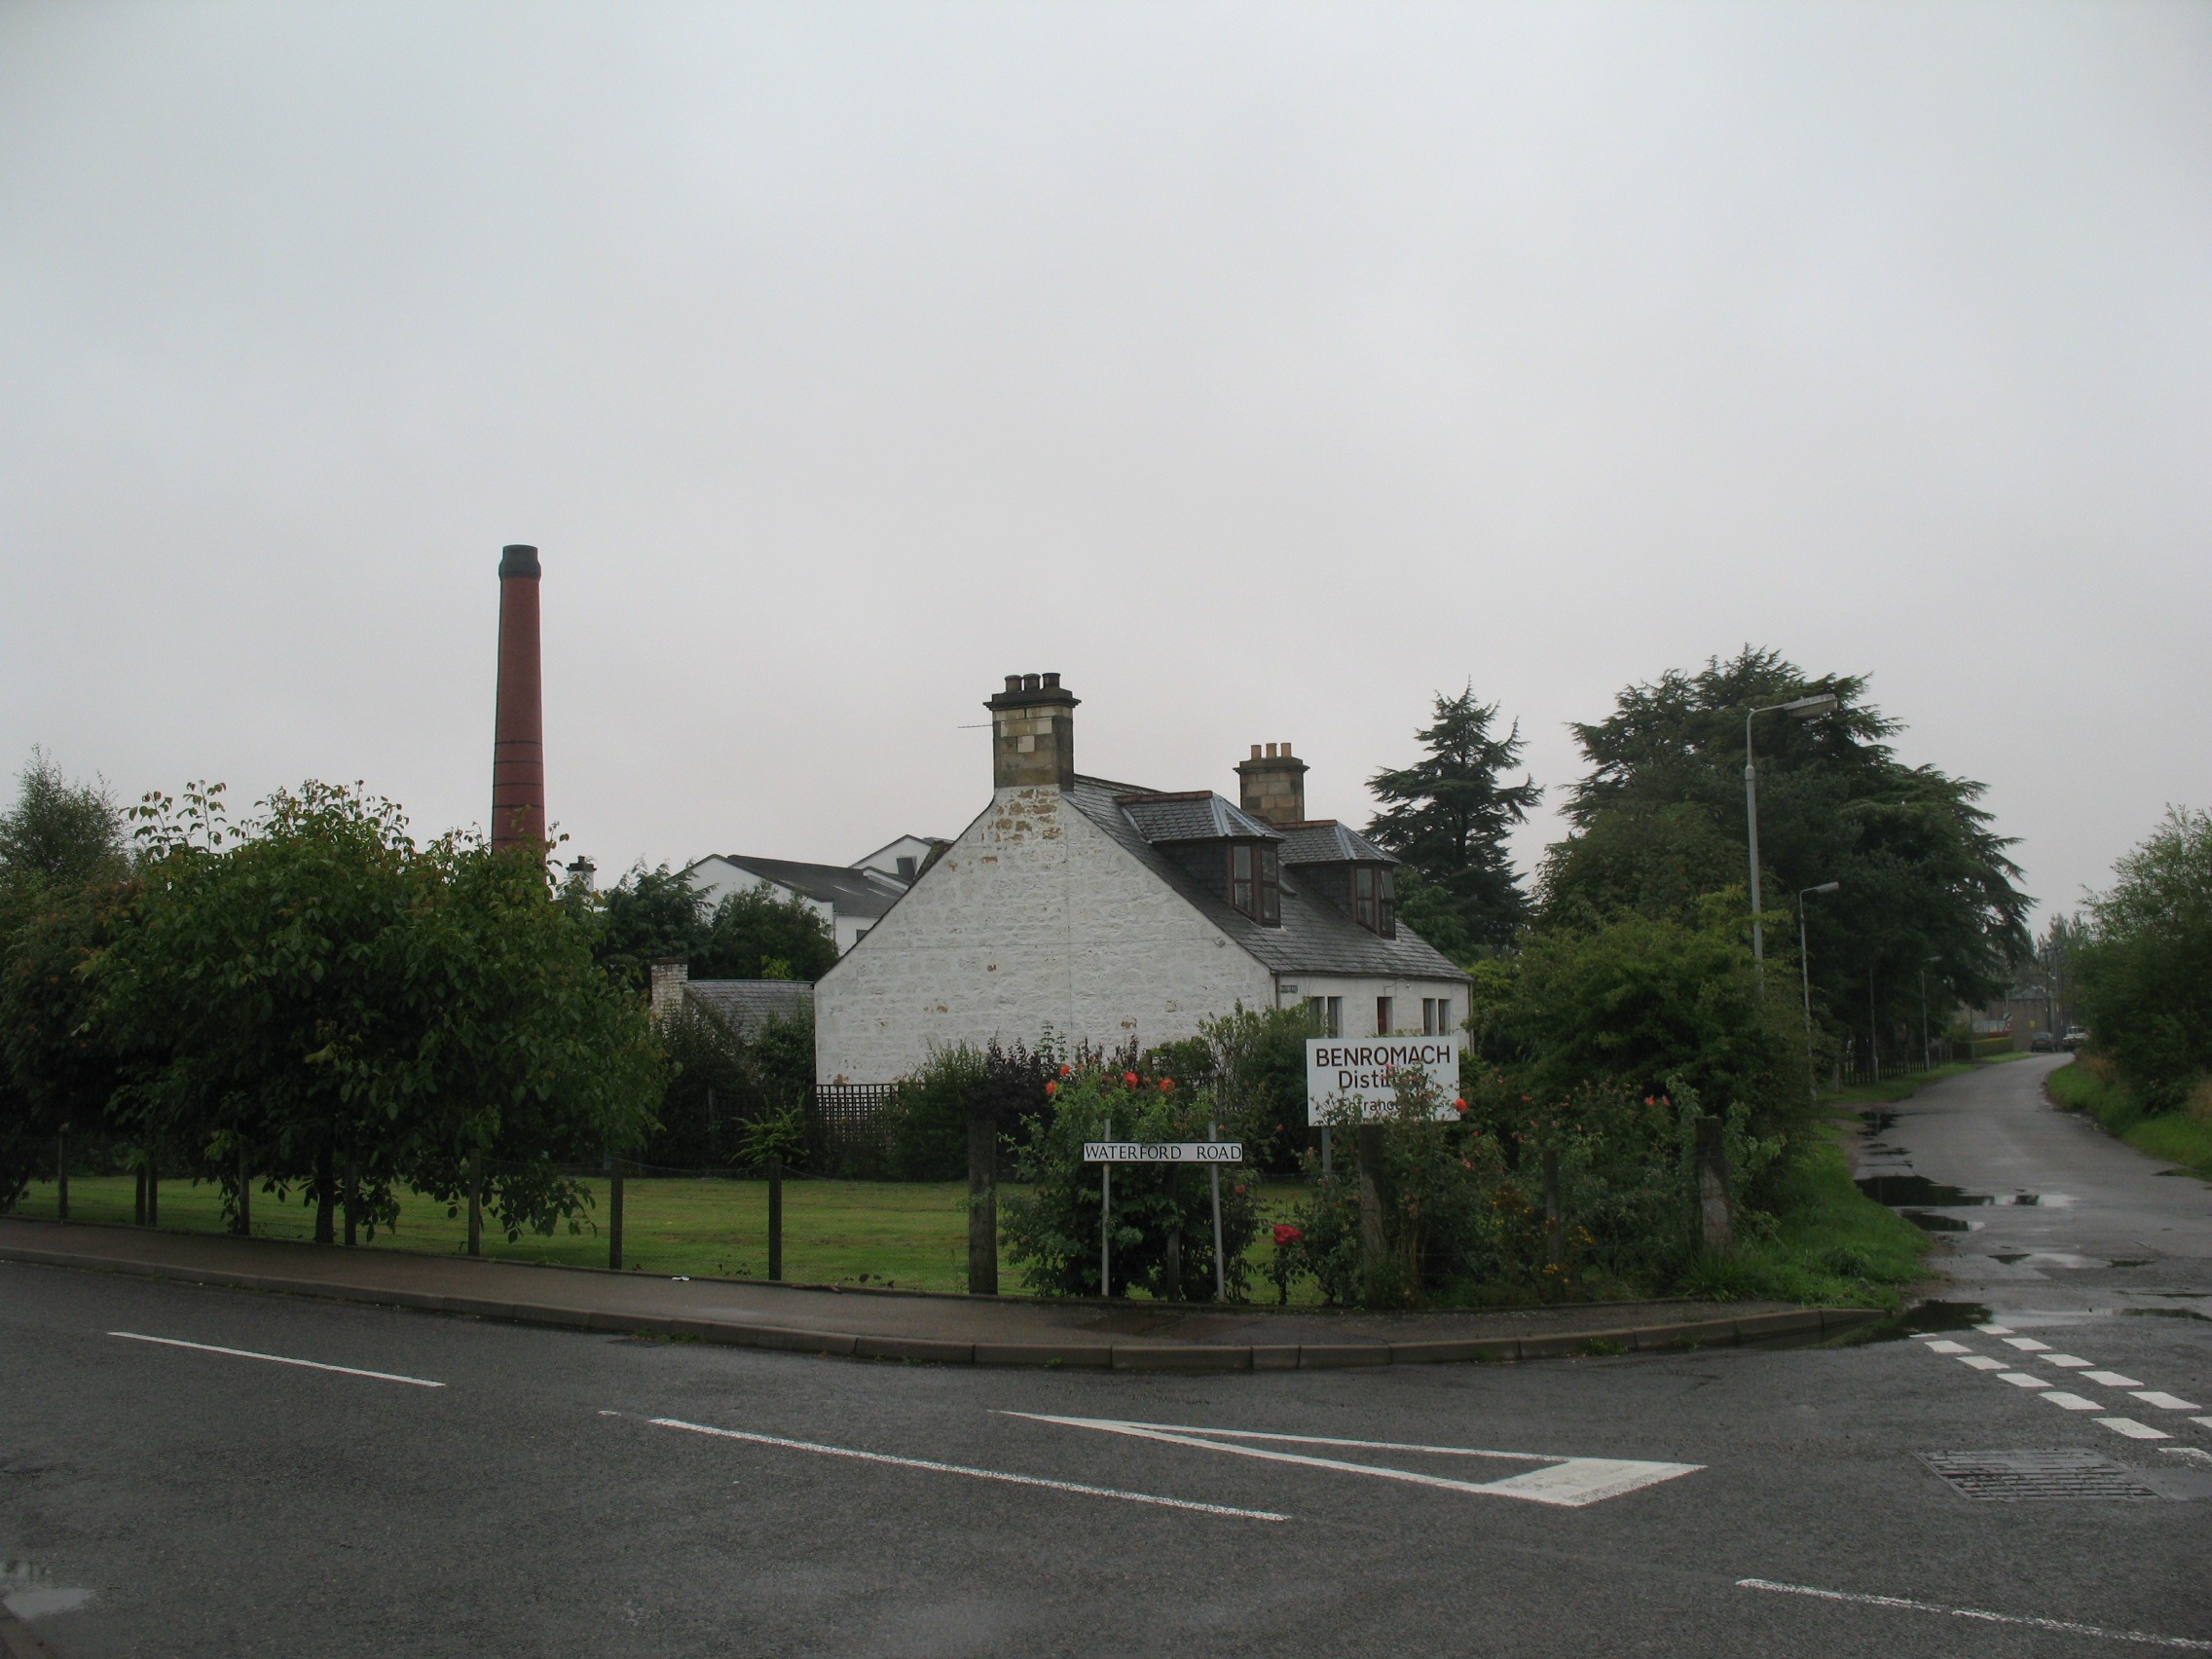
La quantità di fumo si esprime in ppm. Benromach, nello Speyside, mantiene deliberatamente dieci o dodici ppm, perché un tempo quasi ogni Speysider aveva quella nota. Ledaig, a Mull, si colloca tra trenta e quaranta, Lagg, ad Arran, arriva solo a circa cinquanta. E a Orkney Highland Park taglia la propria torba a Hobbister Moor. Poiché sull’isola crescono a malapena alberi, questa torba è composta soprattutto da erica, e ne risulta un fumo floreale anziché medicinale.
Macinazione, ammostamento e fermentazione: dal chicco alla birra
Il malto essiccato passa in un mulino. È un passaggio più delicato di quanto sembri, perché devono uscirne tre frazioni: bucce grossolane, una frazione intermedia e farina fine. Quelle bucce formeranno poi il letto filtrante nel tino di ammostamento. Se si macina troppo fine, non passa più nulla e l’intera distilleria si ferma.
Nel tino di ammostamento il malto macinato entra in contatto con acqua calda, di solito in tre porzioni a temperatura crescente. L'amido si scioglie, gli enzimi fanno il loro lavoro e si ottiene un liquido dolce: il mosto. Quanto limpido lo rende Lei è, ancora una volta, una scelta. Un mosto torbido dà più note di cereale e di frutta secca, uno limpido più frutta. Isle of Harris lavora volutamente con mosto torbido.
Il mosto raffreddato passa poi nei tini di fermentazione. Nelle prime ore il lievito trasforma lo zucchero in alcol, poi subentrano i batteri lattici naturalmente presenti nel tino. Sono loro a produrre gli esteri che ritroverà poi come pera, mela o ananas. Per questo la durata della fermentazione è così determinante. Jura fermenta circa cinquantaquattro ore, poco per gli standard scozzesi e in linea con il suo stile leggero. Isle of Harris lascia riposare il mosto da settantadue a centoventi ore, quindi fino a cinque giorni. Ciò che esce dal tino è una sorta di birra torbida di circa l’otto per cento, senza luppolo.
Distillazione: alambicco o colonna
Ora si estrae l’alcol. Per il malt whisky ciò avviene in pot still di rame, di solito due volte: prima in un wash still, poi in uno spirit still. Il rame non è un ornamento ma un depuratore; lega i composti solforati che altrimenti ritroverebbe nel bicchiere.
La forma dell'alambicco determina quanto contatto il vapore abbia con quel rame. Gli alambicchi alti costringono le parti più pesanti a ricadere e danno uno spirit leggero. Quelli di Jura hanno forma di lanterna e sono alti quasi otto metri. Da Talisker succede il contrario: lì il vapore condensa in worm tub, lunghe serpentine di rame in una vasca d'acqua, con poco contatto con il rame e quindi un distillato più pesante e carnoso. Da Fettercairn l'acqua scorre sull'esterno del collo dell'alambicco, così passano solo i vapori più leggeri.
Il distillatore divide poi il flusso in tre. La prima parte è troppo aspra, l’ultima troppo pesante, e solo la parte centrale va in botte. Dove colloca quei due tagli è una delle leve più potenti di cui dispone.
Il whisky di cereali funziona diversamente. Non ci sono alambicchi ma colonne che lavorano in continuo. Invergordon nell’Easter Ross ne usa tre: un analizzatore, un rettificatore e una colonna per le code. Un pot still lavora a lotti, una colonna non si ferma mai. Il distillato esce più leggero e neutro, e quasi tutto finisce nei blend. Ciò che arriva in bottiglia come single grain è di solito stato selezionato da un imbottigliatore indipendente.
La maturazione: dove avviene la maggior parte
Ciò che esce dall’alambicco è limpido e pungente. Solo la botte lo trasforma in whisky. Lo Scotch deve maturare almeno tre anni in rovere, in Scozia, e in pratica ci vuole molto di più.
La botte fa tre cose insieme. Cede: vaniglia e cocco dal rovere americano, frutta secca e noci dal rovere europeo che ha contenuto sherry. Toglie: i composti più pesanti e aspri vengono trattenuti dall’interno carbonizzato. E lascia passare, perché il legno respira: ogni anno ne evapora una parte e entra aria.
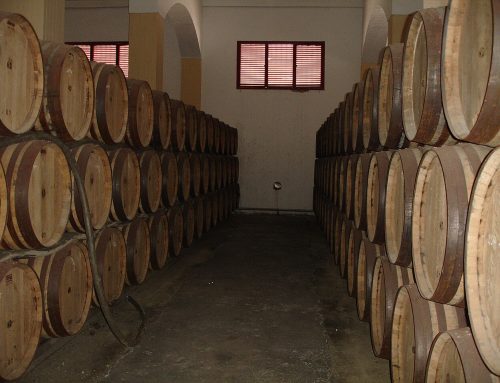
Per questo anche i magazzini stessi sono una scelta. Deanston matura in un’antica fabbrica tessile del 1785, fresca e a temperatura costante tutto l’anno. Fettercairn ha quattordici magazzini all’antica con pavimento in terra battuta e muri spessi. Highland Park acquista il proprio rovere, ne fa costruire botti in Spagna e le fa riempire prima per due anni con oloroso, prima che tornino vuote alle Orcadi.
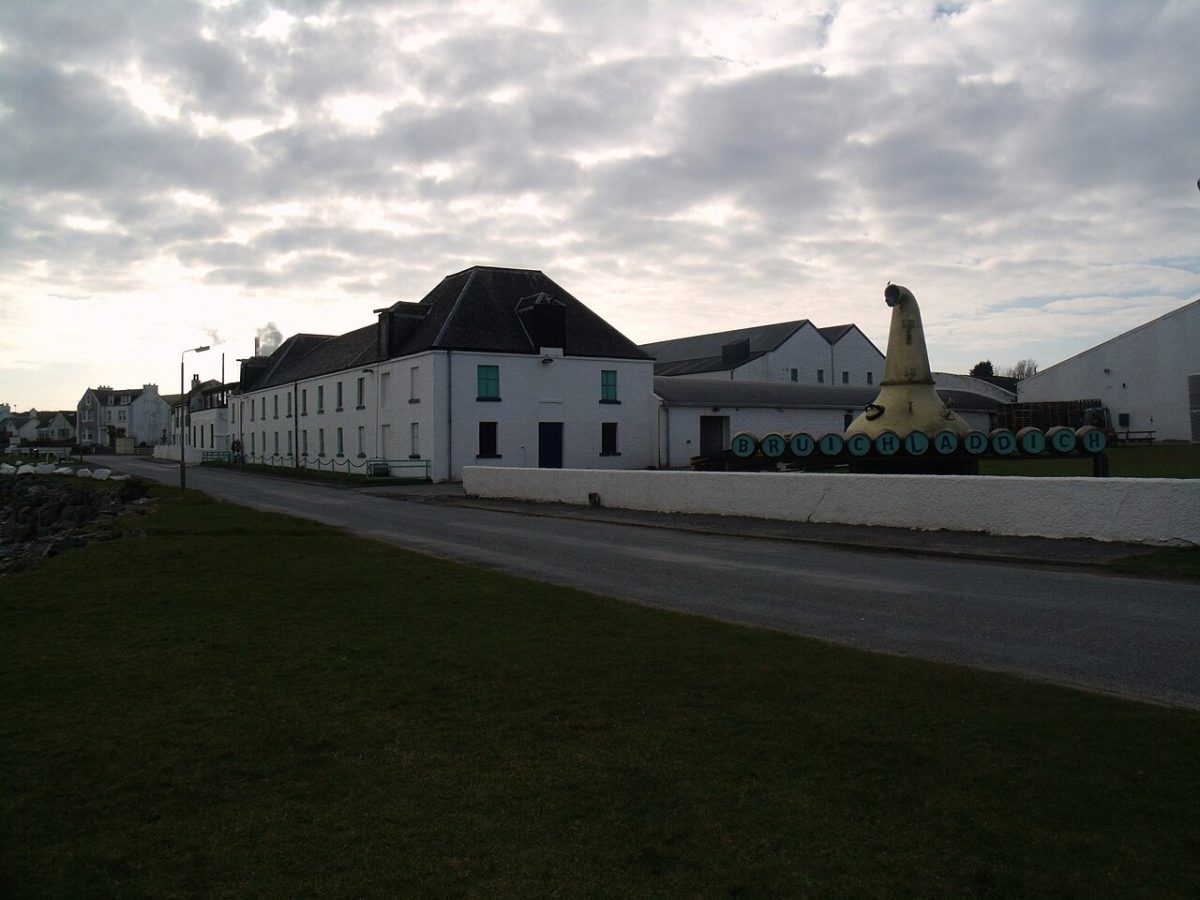
Alla fine segue ancora una decisione: diluire o no, filtrare a freddo o no, colorare o no. Deanston imbottiglia tutto a 46,3 per cento senza filtrazione a freddo e senza coloranti, Bruichladdich fa lo stesso, e da Highland Park ogni colore nella bottiglia proviene dal legno.
Da dove cominciare
Il modo migliore per percepirlo è scegliere bottiglie che si differenziano in punti diversi del processo. Un malt non torbato accanto a uno fortemente torbato, un affinamento in sherry a fianco e un whisky di cereali da colonna. Passi da noi in Brink 2 a Bathmen o chiami il +31 570 541 278, e Le prepareremo una selezione.
Continua a guardare
La nostra offerta completa è sulla pagina del whisky, tutte le case che trattiamo su marchi di whisky, e le bottiglie scozzesi riunite su whisky dalla Scozia. Può cercare da sé con la funzione di ricerca dell'enoteca. E sulla pagina di Benromach c'è una serie che spiega proprio questo: a ogni bottiglia cambia una cosa e il resto resta uguale.
Dall’altra parte dell’oceano le cose vanno diversamente. In bourbon, rye e Tennessee: come distinguerli può leggere cosa vi è stabilito per legge.