Notre magasin compte 3 784 whiskies différents, et derrière presque tous se cache la même série d'opérations. Orge, eau, levure, cuivre, bois. C'est tout. Tout ce qui distingue une bouteille d'une autre est un choix au sein de ces six étapes.
Ces étapes s’appellent le maltage, le broyage, le brassage, la fermentation, la distillation et la maturation. Si vous savez ce qui se passe à chaque étape, vous comprenez aussitôt pourquoi deux bouteilles de la même région peuvent être si éloignées l’une de l’autre.
Le maltage : l’orge est réveillée puis à nouveau arrêtée
L’orge est pleine d’amidon, mais la levure ne peut rien en faire. L’amidon doit d’abord devenir du sucre, et c’est le grain lui-même qui s’en charge dès qu’il pense pouvoir se mettre à pousser. L’orge est donc mise à tremper dans l’eau, étalée, puis laissée tranquille jusqu’à ce qu’elle commence à germer. Cela libère les enzymes qui dégradent l’amidon.
Dès qu’il y a assez d’enzyme, on arrête la germination en séchant l’orge. C’est ici que se prend la décision de goût la plus importante de tout le processus : avec quoi on chauffe ce séchoir. Avec de l’air chaud, on n’en goûte rien. Avec de la tourbe, la fumée pénètre dans le malt et ressort tout simplement du verre à la fin.
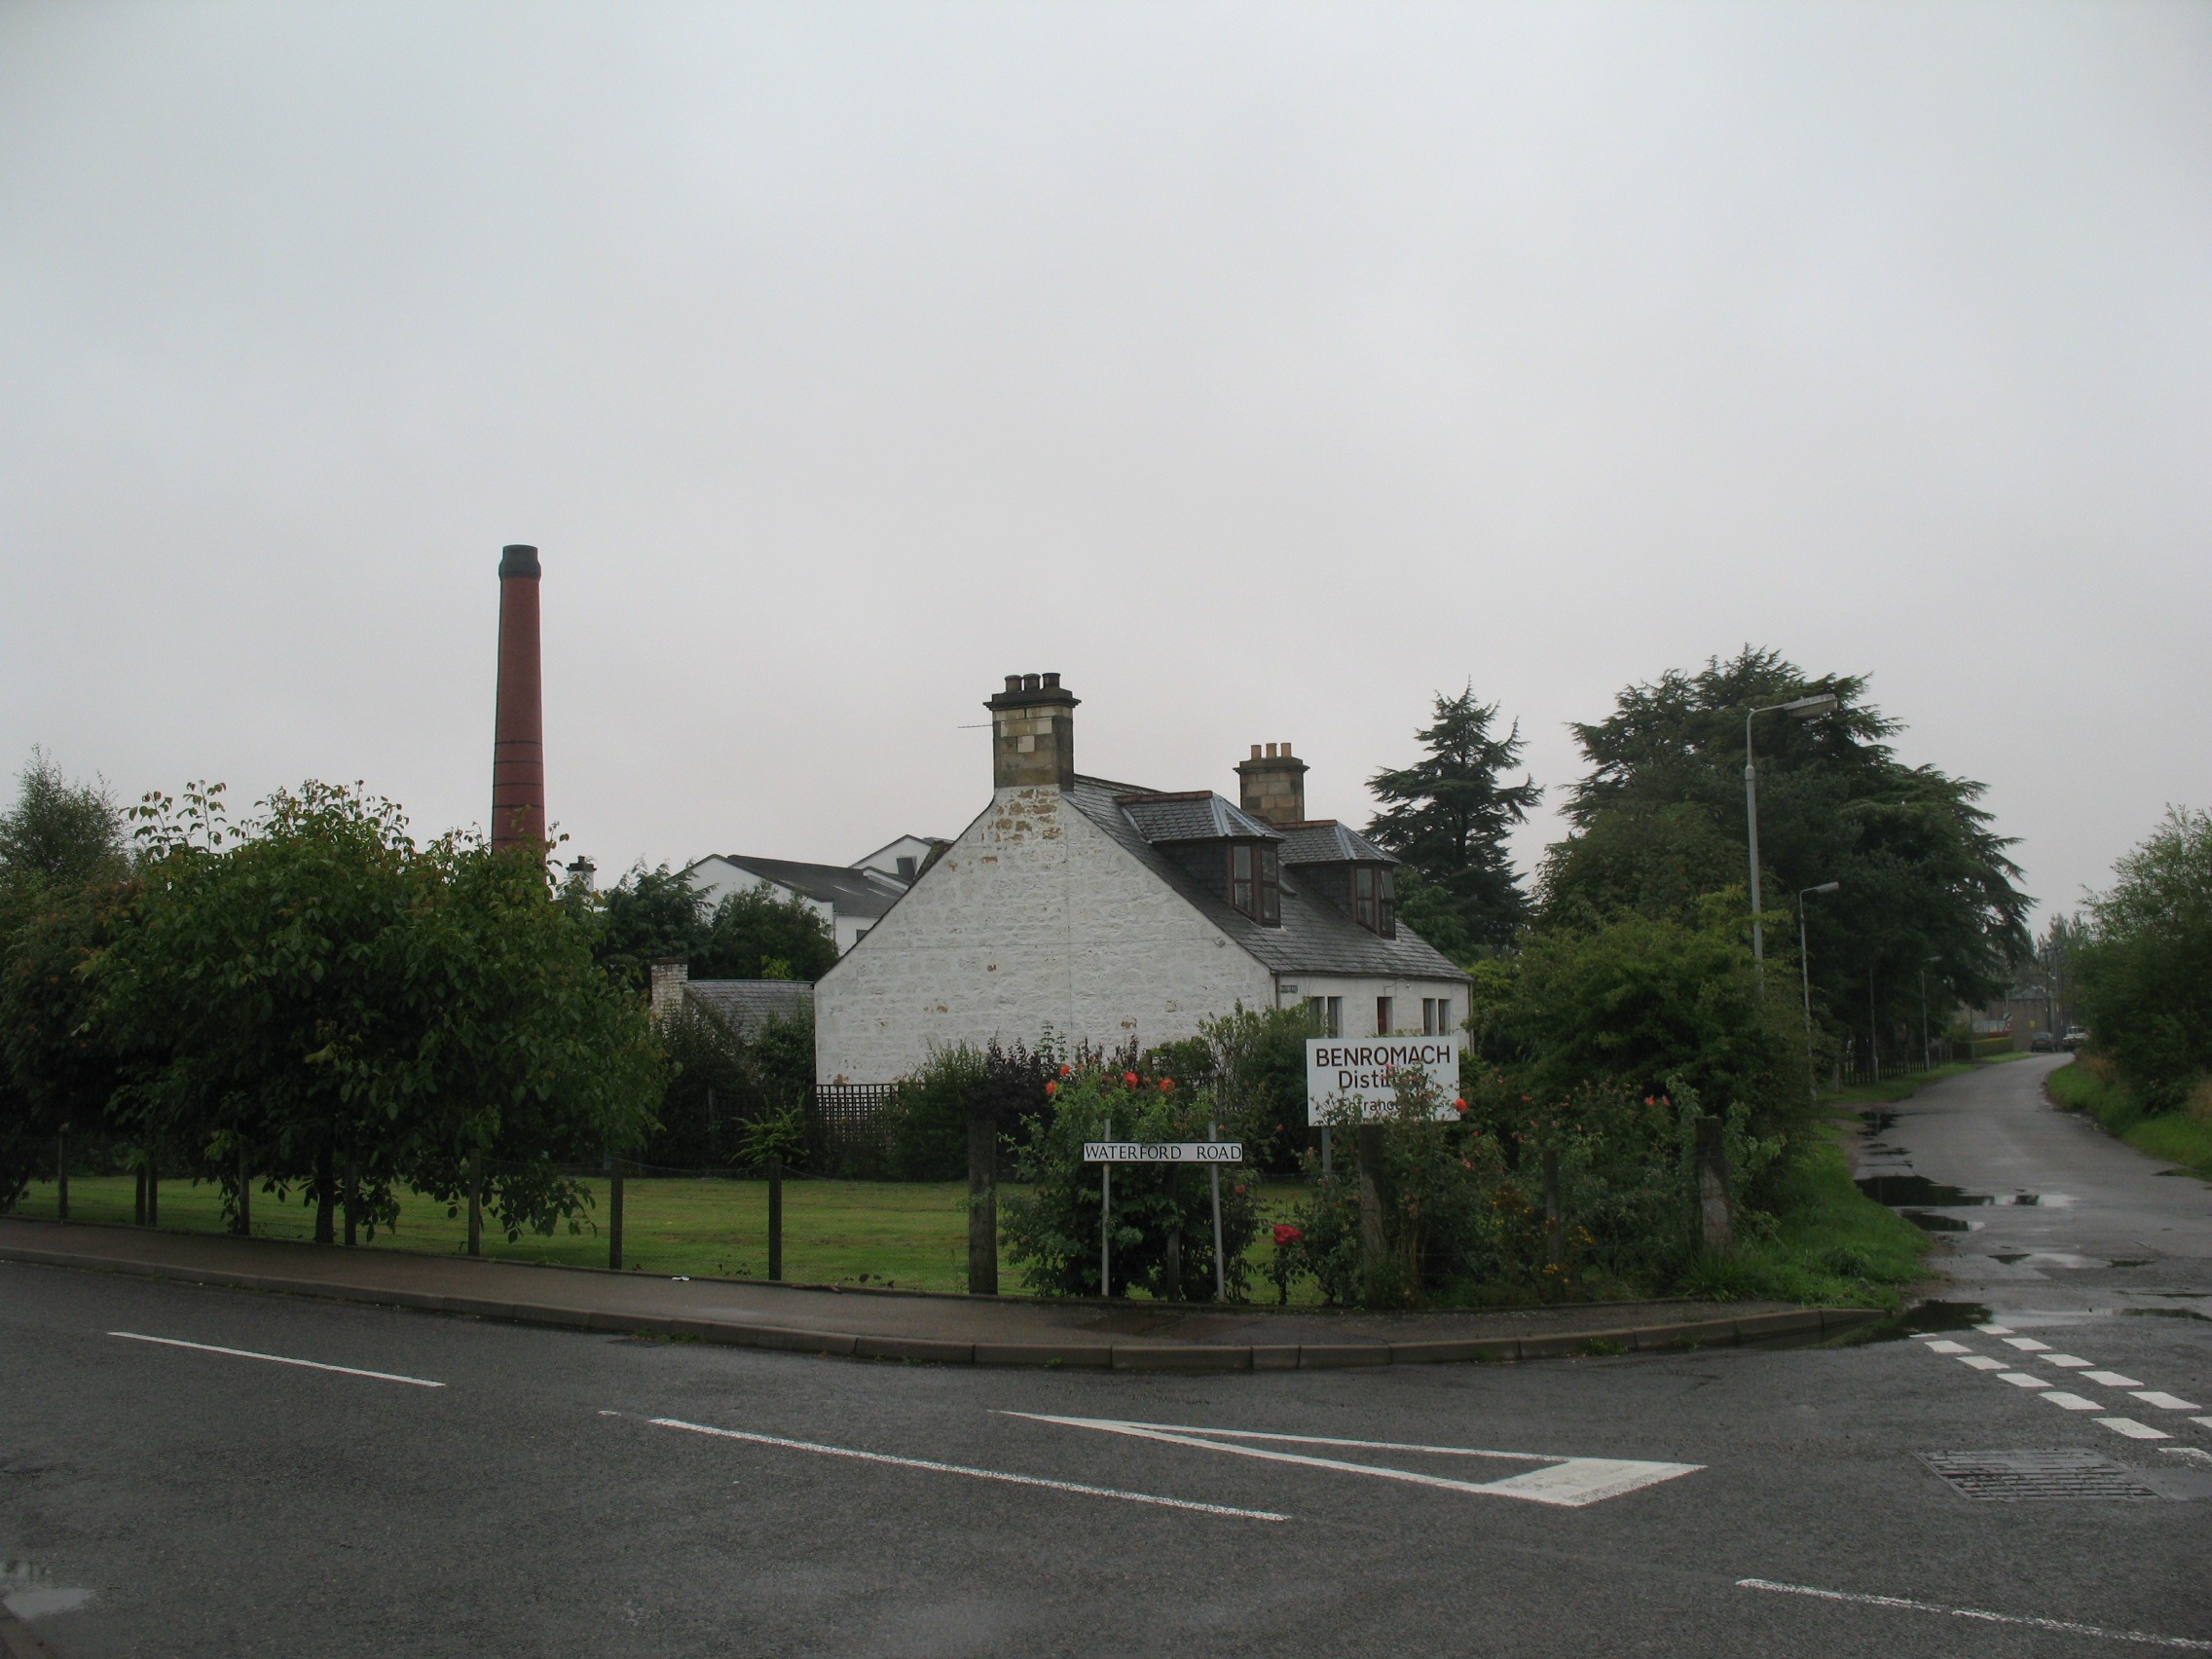
La quantité de fumée s’exprime en ppm. Benromach, dans le Speyside, s’en tient volontairement à dix à douze ppm, car presque tous les Speyside avaient autrefois cette pointe. Ledaig, sur Mull, se situe entre trente et quarante, Lagg, sur Arran, n’atteint qu’environ cinquante. Et aux Orcades, Highland Park extrait sa propre tourbe sur le Hobbister Moor. Comme il ne pousse presque pas d’arbres sur l’île, cette tourbe se compose surtout de bruyère, ce qui donne une fumée florale plutôt que médicinale.
Broyage, brassage et fermentation : du grain à la bière
Le malt séché passe au moulin. C’est plus délicat qu’il n’y paraît, car il faut obtenir trois fractions : des enveloppes grossières, une fraction moyenne et une farine fine. Ces enveloppes formeront ensuite le lit filtrant dans la cuve de brassage. Si l’on moud trop fin, plus rien ne passe et toute la distillerie s’arrête.
Dans la cuve-matière, le malt concassé entre en contact avec de l'eau chaude, le plus souvent en trois fois, à température croissante. L'amidon se dissout, les enzymes font leur travail et il en résulte un liquide sucré : le moût. Le degré de clarté que vous lui donnez est là encore un choix. Un moût trouble donne davantage de notes céréalières et de noix, un moût clair davantage de fruit. Isle of Harris travaille délibérément avec un moût trouble.
Le moût refroidi passe ensuite dans les cuves de fermentation. Pendant les premières heures, la levure transforme le sucre en alcool, puis les bactéries lactiques naturellement présentes dans la cuve prennent le relais. Elles produisent les esters que vous retrouvez plus tard sous forme de poire, de pomme ou d’ananas. C’est pourquoi la durée de fermentation est si déterminante. Jura fermente environ cinquante-quatre heures, ce qui est court pour l’Écosse et correspond à son style léger. Isle of Harris laisse reposer le moût de soixante-douze à cent vingt heures, soit jusqu’à cinq jours. Ce qui sort de la cuve est une sorte de bière trouble d’environ huit pour cent, sans houblon.
Distillation : alambic ou colonne
C’est maintenant que l’on extrait l’alcool. Pour le malt whisky, cela se fait dans des pot stills en cuivre, généralement deux fois : d’abord dans un wash still, puis dans un spirit still. Le cuivre n’est pas décoratif mais purifiant ; il fixe les composés soufrés que vous retrouveriez sinon dans le verre.
La forme de l'alambic détermine le contact de la vapeur avec ce cuivre. Les alambics hauts renvoient les parties les plus lourdes vers le bas et donnent un spirit léger. Ceux de Jura ont la forme d'une lanterne et mesurent près de huit mètres de haut. Chez Talisker, c'est l'inverse : la vapeur y est condensée dans des worm tubs, de longs serpentins de cuivre plongés dans un bac d'eau, avec justement peu de contact avec le cuivre et donc un distillat plus lourd, plus charnu. Chez Fettercairn, de l'eau coule sur l'extérieur du col de l'alambic, de sorte que seules les vapeurs les plus légères passent.
Le distillateur coupe ensuite le flux en trois. La première partie est trop vive, la dernière trop lourde, et seule la partie centrale va en fût. L’endroit où il place ces deux coupes est l’un des leviers les plus puissants dont il dispose.
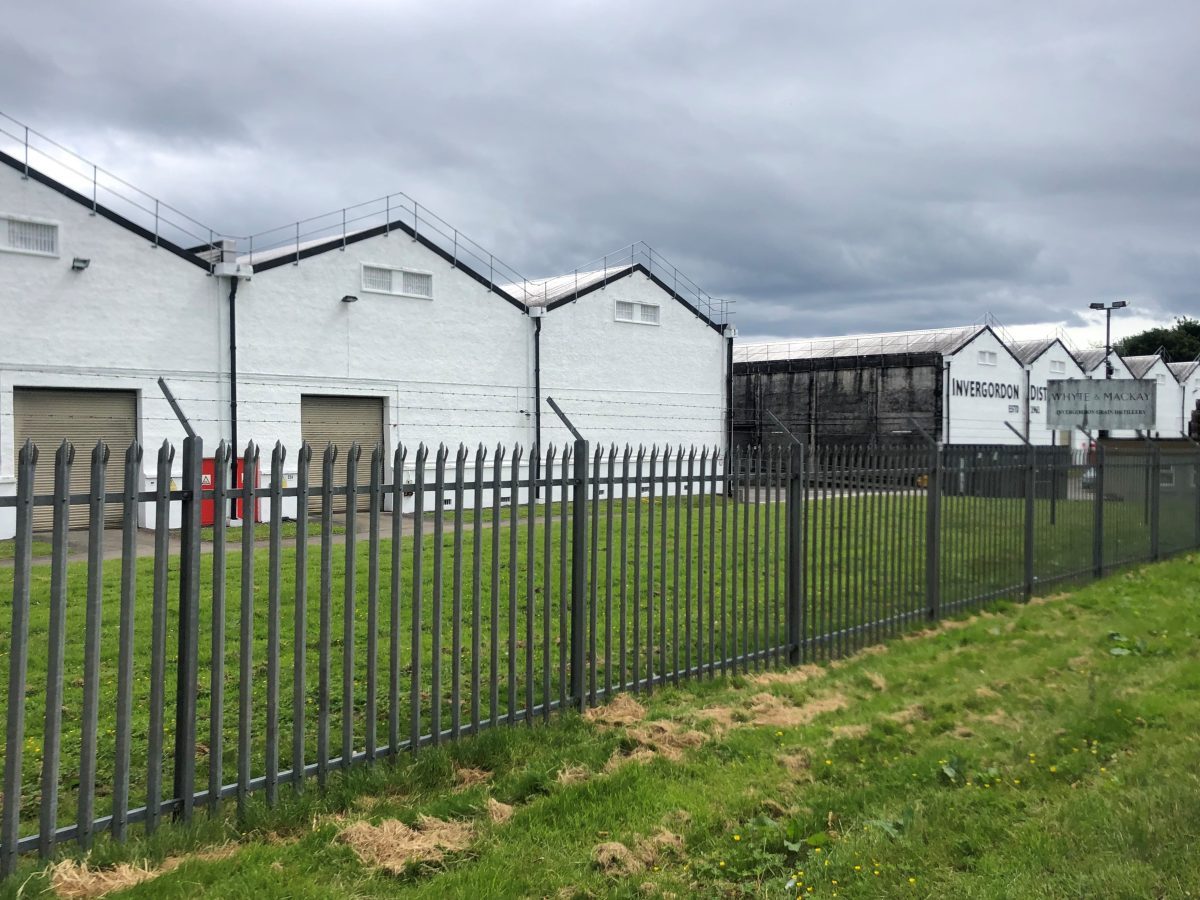
Le whisky de grain fonctionne autrement. Pas d’alambics, mais des colonnes qui tournent en continu. Invergordon, dans l’Easter Ross, en utilise trois : un analyseur, un rectificateur et une colonne pour les queues. Un pot still travaille par lot, une colonne ne s’arrête jamais. Le distillat en sort plus léger et plus neutre, et presque tout disparaît dans les blends. Ce qui finit en bouteille comme single grain a généralement été sélectionné par un embouteilleur indépendant.
La maturation : là où l'essentiel se joue
Ce qui sort de l’alambic est limpide et vif. Seul le fût en fait du whisky. Le Scotch doit vieillir au moins trois ans en chêne, en Écosse, et dans la pratique cela dure bien plus longtemps.
Le fût fait trois choses à la fois. Il cède : de la vanille et de la noix de coco du chêne américain, des fruits secs et des noix du chêne européen qui a contenu du sherry. Il retire : les composés plus lourds et plus âpres sont retenus par l’intérieur carbonisé. Et il laisse passer, car le bois respire : chaque année une partie s’évapore et de l’air pénètre.
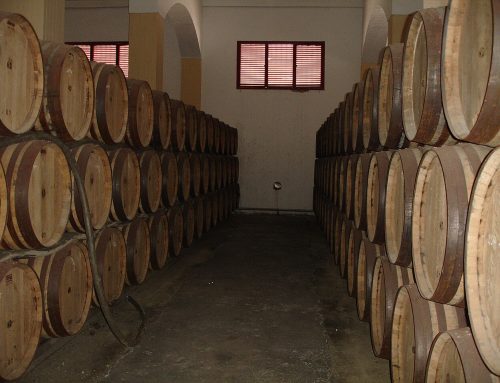
C’est pourquoi les chais eux-mêmes sont aussi un choix. Deanston vieillit dans une ancienne filature de 1785, au frais et à température constante toute l’année. Fettercairn compte quatorze chais traditionnels aux sols en terre battue et aux murs épais. Highland Park achète son propre chêne, le fait transformer en fûts en Espagne et les fait d’abord remplir d’oloroso pendant deux ans, avant qu’ils ne retournent vides aux Orcades.
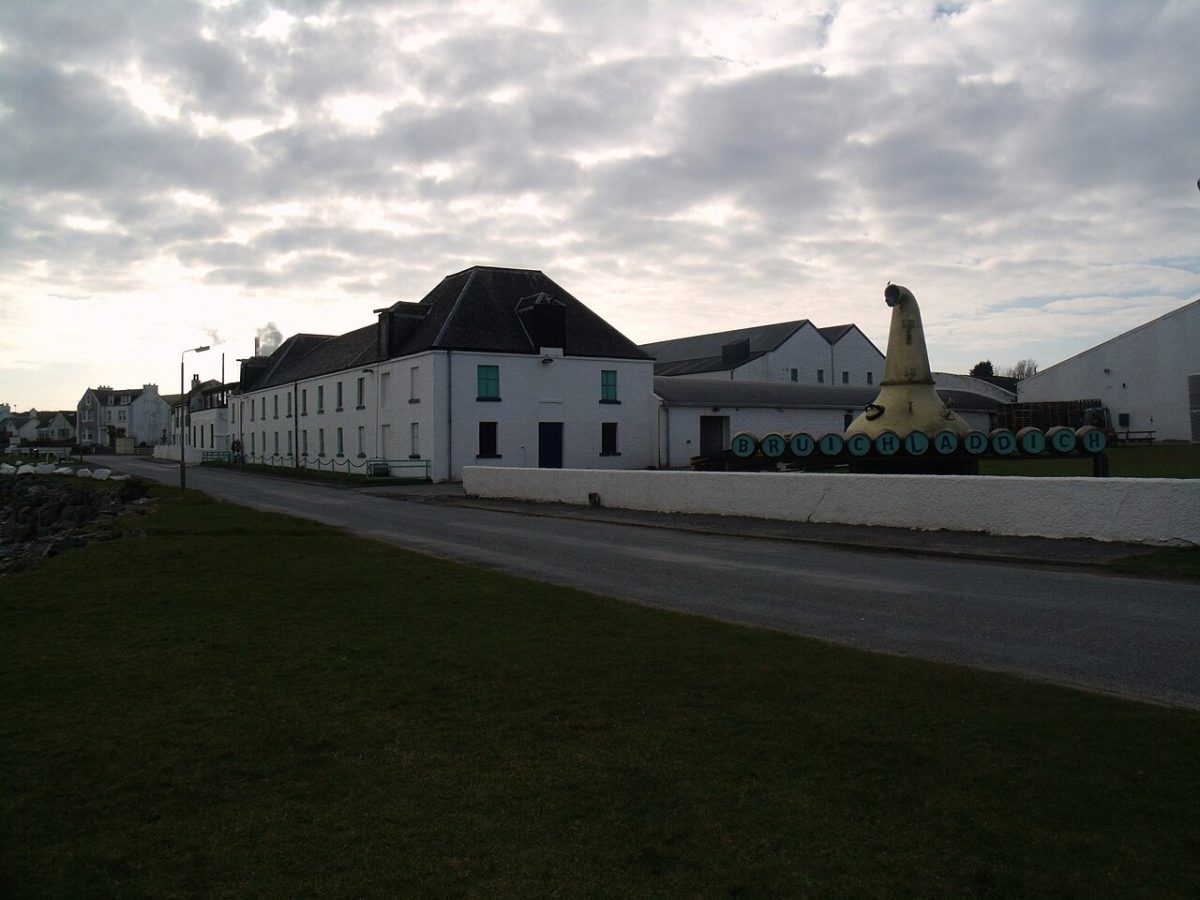
À la fin, il reste encore une décision : diluer ou non, filtrer à froid ou non, colorer ou non. Deanston met tout en bouteille à 46,3 pour cent sans filtration à froid et sans colorant, Bruichladdich fait de même, et chez Highland Park, chaque couleur dans la bouteille vient du bois.
Par où commencer
Le mieux pour le percevoir est de choisir des bouteilles qui divergent à différentes étapes du processus. Un malt non tourbé à côté d’un malt très tourbé, un vieillissement en fût de sherry à côté, et un whisky de grain distillé en colonne. Passez nous voir au Brink 2 à Bathmen ou appelez le +31 570 541 278, nous vous préparerons une sélection.
Continuer à explorer
Notre assortiment complet figure sur la page whisky, toutes les maisons que nous proposons sur marques de whisky, et les bouteilles écossaises réunies sur whisky d'Écosse. Vous pouvez aussi chercher vous-même grâce à la fonction de recherche du caviste. Et sur la page de Benromach, vous trouverez une série qui explique précisément cela : d'une bouteille à l'autre, un seul élément change et tout le reste demeure identique.
De l’autre côté de l’océan, les choses sont différentes. Dans bourbon, rye et Tennessee : les distinguer, vous lirez ce que la loi y prévoit.